ISSN 1005-2518
CN 62-1112/TF
Mining Technology and Mine Management

Experimental Study on Beneficiation of a Ductile Shear Zone Type Gold Mine in Jiangxi Province

  • Zhicheng ZHU , 1, 2 ,
  • Zheng RAO , 1, 3 ,
  • He LIN 3 ,
  • Limin ZHAO 3 ,
  • Meijun HUANG 3 ,
  • Jianwen WANG 3 ,
  • Yizhen LIU 3
Expand
  • 1. Jiangxi Province Key Laboratory of Exploration and Development of Critical Mineral Resources, Nanchang 330009, Jiangxi, China
  • 2. Jiangxi Geological Survey and Exploration Institute, Nanchang 330009, Jiangxi, China
  • 3. Jiangxi Institute of Nuclear Industry Geology, Nanchang 330038, Jiangxi, China

Received date: 2025-02-14

  Revised date: 2025-06-27

  Online published: 2026-01-16

Copyright

© Editorial Department of Gold Science and Technology (CC BY-NC-ND)

Abstract

With the ongoing development of China’s gold resources, there is an increasing prevalence of low-grade gold deposits. Consequently, the implementation of advanced and efficient mineral processing technologies is crucial for optimizing the recovery and utilization of gold. This study focuses on a ductile shear zone gold deposit located in JiangxiProvince as the subject of investigation. Utilizing the mineralogical characteristics of the raw ore, the study explores the optimal flotation process and reagent system to address variations in gold recovery associated with different flotation methodologies. Comparative experiments were conducted between rapid flotation and conventional flotation processes. The findings from the process mineralogy analysis reveal that the ore’s metallic minerals are predominantly pyrite and arsenopyrite, while the gangue minerals are primarily quartz and muscovite. Gold, with a grade of 3.36×10⁻⁶, is identified as the most valuable component, whereas the concentrations of other potentially useful components are relatively low and donot meet the criteria for economic recovery. The gold minerals are characterized by fine granularity, con-sisting mainly of grained and microgranular gold. The primary gold-bearing minerals are pyrite and arse-nopyrite, with approximately 95% of gold minerals being closely associated with metal sulfides. Optimization experiment s indicate that the optimal flotation performance is achieved under conditions where the grinding fineness is -74 μm, accounting for 75%, of the material. This is accomplished by using 300 g/t of sodium carbonate as a pH regulator, a combination of 80+20 g/t sodium isoamyl xanthate and ammonium dibutyl dithiophosphate as collectors, 24 g/t of No.2 oil as a foaming agent, and a cumulative flotation time of no less than 14 minutes. Results from closed-circuit test ing demonstrate that employing rapid flotation technology yields two types of gold concentrate products, with gold recovery rates of 75.73% and 18.16%, and gold grades of 67.93×10⁻⁶ and 46.39×10⁻⁶, respectively. The overall gold recovery rate for the gold concentrate is 93.89%, with a gold grade of 62.33×10⁻⁶. In contrast, the conventional flotation process produces a gold concentrate with a grade of 62.9×10⁻⁶ and a gold recovery rate of 92.44%. There is a slight difference in the beneficiation indicators between the two processes. The rapid flotation process proves advantageous in enhancing the gold recovery rate, by adhering to the principle of early recovery if possible. This approach minimizes the recirculation of gold minerals within the flotation system, facilitates on-site regulation, and ensures stable flotation indicators. Consequently, it can be recommended as an efficient method for the recovery of gold minerals.

Cite this article

Zhicheng ZHU , Zheng RAO , He LIN , Limin ZHAO , Meijun HUANG , Jianwen WANG , Yizhen LIU . Experimental Study on Beneficiation of a Ductile Shear Zone Type Gold Mine in Jiangxi Province[J]. Gold Science and Technology, 2025 , 33(6) : 1221 -1231 . DOI: 10.11872/j.issn.1005-2518.2025.06.077

随着易回收、高品位黄金资源的逐渐减少,低品位金矿石中金的高效回收技术正越来越受到黄金行业的重视(赵杰等,2021Zhang et al,2024)。根据金矿石种类的差异,可以使用不同的选矿工艺对金进行回收,如浮选法(胡为柏,1980)、重选法(张明炜等,2022)、浸出法(Kenzhaliyev et al,2024)和联合流程(吕艳蕾等,2022)等。其中,浮选法是处理中、细粒嵌布或与有色金属伴生金矿的主要选矿方法(李卫等,2019),能够有效地分选出各种含金银硫化物精矿,从而达到综合回收黄金资源的目的(孙传尧,2015)。
近年来,国内外学者对硫化型金矿浮选工艺进行了大量研究,通过改进和优化工艺流程,形成了一系列新型浮选工艺,实现了金矿物的高效分离和综合回收。其中,快速浮选工艺是发展较快的一种提前回收单体解离金矿物的浮选工艺,能够减少过磨导致的矿泥量过大问题,从而有效提高金矿物的回收率(赵泓铭等,2016Arellano-Piña et al,2023)。甘肃某金矿选厂利用快速浮选技术对其选矿流程进行改造,使金回收率提高了4.61%,矿山技术指标和经济效益得到显著提升(廖钦桓,2016)。在此基础上,针对硫化型金矿浮选的捕收剂开发和应用这一关键点进行研究,结果表明,多种捕收剂组合使用的捕收效果往往优于单一捕收剂。由于多种捕收剂之间产生的协同作用,辅助捕收剂可以强化主捕收剂对载金矿物的捕收作用,进而提高浮选指标(孙伟等,2015Liao et al,2024)。辽宁某金矿将辅助捕收剂BK903G与异戊基黄药组合使用,获得91.73%的较高金回收率(汤亦婧等,2022)。当前基于不同药剂与药剂组合下的快速浮选工艺仍在不断创新升级,随着技术不断创新,快速浮选工艺也将成为硫化型金矿选矿的可靠方案。
江西某金矿属于韧性剪切带型金矿,金品位为3.36×10⁻⁶,累计提交金矿资源量约35 t,矿床规模达到大型,矿石的主要载金矿物为黄铁矿和毒砂,二者关系密切。目前,该金矿处于待开发阶段,选厂急需技术可行、经济合理的工艺流程和技术参数。为了加快矿山建设进程,对该金矿资源进行充分开发利用,本文在详细工艺矿物学研究的基础上,遵循“能收早收”的原则,拟采用快速浮选工艺进行试验,探索经济高效的药剂制度和工艺流程,以期为该金矿建厂提供技术支撑和设计依据。

1 矿石性质

1.1 矿石矿物组成及化学成分

矿石中金属硫化物种类和含量较少,主要包括黄铁矿(1.03%)、毒砂(0.57%)和少量闪锌矿(0.02%),金属硫化物总量约为1.62%。非金属矿物以石英(40.95%)为主,其次为白云母(25.54%)、绿泥石(10.77%)和钠长石(14.36%)等,具体见表1
表1 矿石矿物组成

Table 1 Mineral composition of ore(%)

矿物名称 含量 矿物名称 含量
黄铁矿 1.03 绿泥石 10.77
毒砂 0.57 白云石 2.66
闪锌矿 0.02 方解石 1.91
石英 40.95 钾长石 1.15
白云母 25.54 高岭石 0.62
钠长石 14.36 其他 0.42
Au是矿石中最主要的有用组分,品位为3.36×10⁻⁶,其余有用组分含量较低,未达到回收利用的标准,结果见表2。其中,有害元素As以独立矿物(毒砂)的形式存在,含量为0.26%。碳(0.57%)和硫(0.67%)含量较低,矿石工业类型属于贫硫化物型金矿石。
表2 矿石化学成分分析结果

Table 2 Analysis results of chemical composition of ore(%)

化学成分 含量 化学成分 含量
Au 3.36 SiO2 65.11
Ag 1.0 Al2O3 13.34
TFe 4.03 K2O 2.86
C 0.57 Na2O 1.58
As 0.26 CaO 1.72
S 0.67 MgO 1.92

注:Au和Ag元素含量单位为×10-6

1.2 金矿物嵌布特征

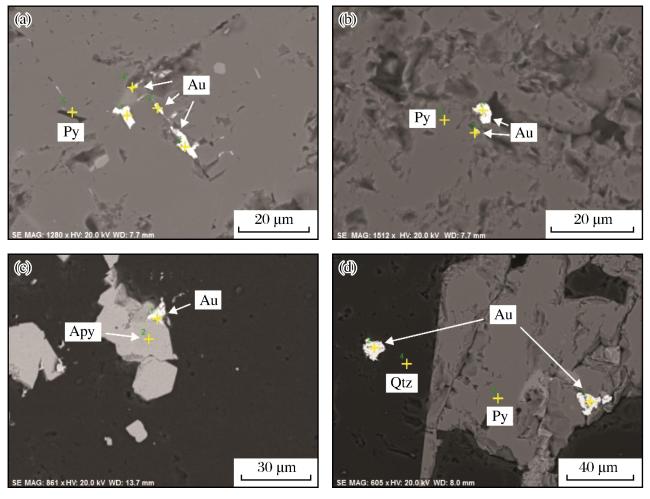
利用扫描电镜(SEM)对矿石中金矿物进行能谱分析,结果表明Au含量为88.81%~97.32%、Ag含量为2.68%~11.19%,按照金矿物的分类标准属于自然金(张振儒,1989)。同时开展了金矿物的SEM研究,结果如图1所示。
图1 金矿物扫描电镜特征

(a)黄铁矿中成群分布的自然金;(b)黄铁矿裂隙中的他形粒状自然金;(c)毒砂与脉石矿物颗粒之间自然金;(d)包裹于石英中的他形粒状自然金;Py-黄铁矿;Au-金;Qtz-石英;Apy-毒砂

Fig. 1 SEM characteristics of gold mineral

SEM观察结果显示,矿石中金矿物按照产出特征划分为裂隙金[图1(a)、1(b)]、粒间金[图1(c)]和包裹金[图1(d)]。其中,裂隙金主要以线状充填于黄铁矿裂隙中,少量充填于石英和白云母等脉石矿物裂隙中;粒间金沿着一种或多种伴生矿物颗粒间隙充填,主要分布在黄铁矿和石英颗粒间隙中,少量分布在毒砂与其他矿物颗粒间隙中;包裹金以不规则粒状包裹于硅酸盐矿物和硫化物中。矿石中约95%的金矿物与硫化物关系密切,具体分布特征见表3
表3 金矿物分布特征

Table 3 Distribution characteristics of gold mineral

相态 含量/(×10-6 分布率/% 存在形式
裂隙金 3.08 64.92 填充于黄铁矿、石英等裂隙中
粒间金 23.99 填充于一种或多种矿物颗粒之间
硫化物包裹中的金 0.26 9.95 被黄铁矿、毒砂等包裹的金
硅酸盐矿物中的金 0.02 1.14 被石英等硅酸盐矿物包裹的金
总金 3.36 100.00
矿石中矿物的嵌布粒度对磨矿细度和浮选指标具有直接影响(陶坤,2023)。与金嵌布关系紧密的黄铁矿、毒砂和硫化物集合体主要以自形—半自形状分布,粒度主要集中在0.04~0.40 mm之间,+74 μm粒级含量分别占75.23%、69.74%和72.86%。由此可见,矿石中各类硫化物粒度和分布特征比较相似。

1.3 金矿物粒度特征

金矿物粒度整体偏细,主要集中在5~30 μm之间,-5 μm粒级含量约占10.32%,粒度较大者较少。其中,以包裹金形式存在的金矿物约占11.09%,粒度主要集中在5~20 μm之间,具体粒度特征见表4。按照粒级分类,主要为微粒金和细粒金。
表4 金矿物的嵌布粒度

Table 4 Embedded particle size of gold mineral

粒度范围/μm 占有率/% 粒度范围/μm 占有率/%
+30 7.99 10~5 27.01
30~20 18.09 5~1 9.69
20~10 36.59 -1 0.63

1.4 金回收的影响因素

(1)矿物组成。矿石中毒砂含量较高,由于毒砂的结构与黄铁矿相似,使得二者具有相似的浮选性能,浮选过程中均会随泡沫上浮,导致金精矿产品中As含量偏高。矿石中与毒砂关系密切的金矿物约占5%,在降低金精矿As含量过程中容易导致金的流失;矿石中白云母和黏土矿物(高岭石)等泥质脉石矿物含量较高(含量为26.16%),磨矿过程中容易产生泥化,随泡沫上浮,造成浮选环境劣化。
(2)金矿物的赋存状态。矿石中被石英等脉石矿物包裹的金矿物约占1.14%,在浮选过程中容易进入尾矿流失;矿石中-5 μm粒级的金矿物约占10.32%,主要以包裹金和粒间金的形式分布于硫化矿物和脉石矿物中,磨矿也难使其裸露或单体解离,易跟随赋存矿物的去向分布。
(3)载金矿物的赋存状态。矿石中黄铁矿和毒砂粒度不均匀,粒径主要分布于0.04~0.40 mm之间,可能出现微细粒硫化物磨矿不够、矿物未充分解离以及中粗粒硫化物发生过磨导致可浮性降低的情况。

2 试验方案

2.1 试验药剂及设备

本次试验使用Na2CO3作为pH值调整剂,丁铵黑药、异戊基钠黄药、丁基钠黄药和Z-200等作为捕收剂,2号油作为起泡剂,试验用水为自来水。
磨矿使用XMQ系列锥形球磨机(240 mm×90 mm),单次磨矿量为1 kg;浮选时粗选和扫选使用XFD-Ⅳ型3 L单槽浮选机,精选分别使用XFD-Ⅳ型0.75 L和XFD-Ⅳ型0.5 L单槽浮选机。

2.2 试验方法
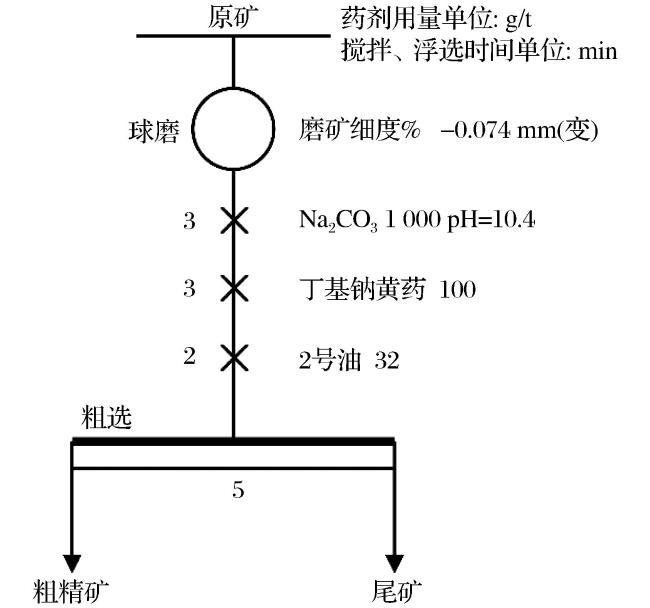
本次选矿试验目的矿物为金矿物,主要以细粒金和微粒金的形式存在(5~30 μm),矿石中约95%的金矿物与硫化物关系密切,适宜采用浮选硫化物的方式进行富集回收(梁斌珺等,2022)。针对金矿物与硫化物、不同硫化物之间存在的可浮性差异,设计采用快速浮选工艺,遵循“能收早收”的原则,对易浮选部分的金优先进行回收,减少其在后续精选过程中造成损失。为了比较快速浮选工艺和常规浮选工艺的优劣,采用一次粗选的试验流程(图2)对工艺方案进行条件优化试验,并在最佳条件下进行2种工艺的开路和闭路试验的对比。
图2 磨矿细度试验流程

Fig. 2 Process of grinding fineness test

3 试验结果与分析

3.1 磨矿细度试验

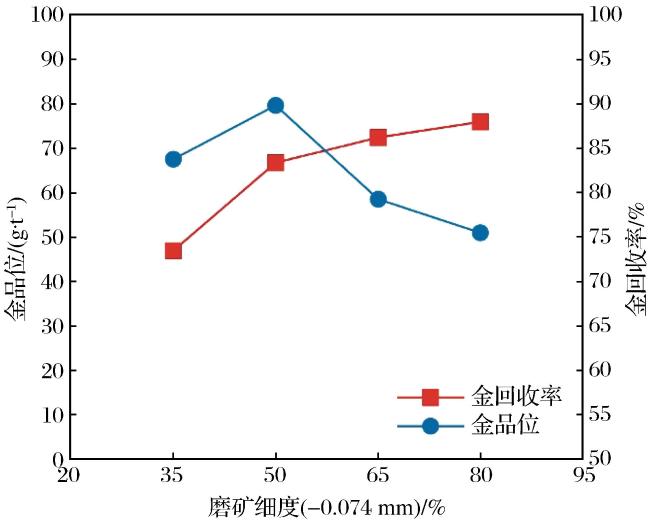
磨矿细度是矿石浮选指标的关键影响因素之一(王勇等,2021)。磨矿细度太粗,超过泡沫的承载能力,会使矿物颗粒难以上浮(任洪胜等,2014)。磨矿细度太细,一方面会提高磨矿成本,另一方面可能会改变矿物表面性质,从而导致细粒的矿物颗粒选择性变差,影响浮选效果。为了找出适合的磨矿细度,参考选厂常用的浮选药剂制度,使用Na2CO3用量为1 000 g/t、丁基钠黄药用量为100 g/t、2号油用量为32 g/t,采用如图2所示的流程,分别在磨矿细度(-74 μm占比)为35%、50%、65%和80%的情况下进行试验,结果见图3
图3 磨矿细度试验结果

Fig. 3 Results of grinding fineness test

图3可知,当磨矿细度由-74 μm占比35%提升至65%时,金回收率从73.54%快速提升至86.19%,继续提升磨矿细度至-74 μm占比80%,金回收率未有明显提升。经过综合考虑,初步选择磨矿细度-74 μm占比为65%。

3.2 pH值调整剂用量试验
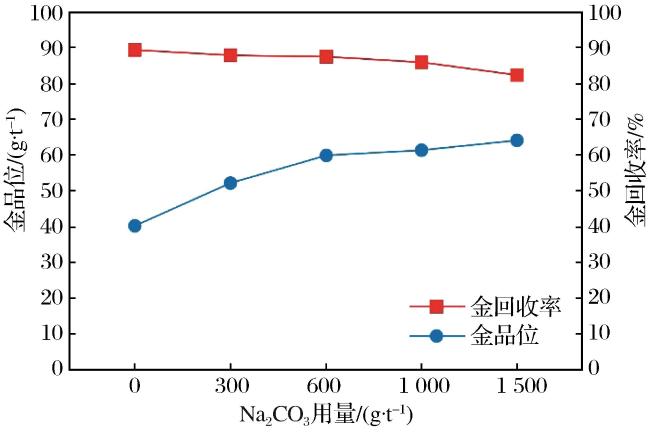
pH值调整剂是一种通过调节矿浆pH值达到控制捕收剂和矿物颗粒相互作用的辅助药剂,而矿浆pH值会影响浮选药剂的活度,改善矿物表面的性质,进而影响浮选指标(于连涛等,2014)。浮选时一般选择Na2CO3作为调整剂(周立波等,2024),除了对浮选药剂具有一定的活化作用,还具有矿泥分散剂的作用,有利于控制浮选过程的稳定(黄闰芝,2015)。调整剂用量试验条件如下:磨矿细度-74 μm占比为65%、丁基钠黄药用量为100 g/t、2号油用量为为32 g/t。采用如图2所示的流程,分别添加0 g/t、300 g/t、600 g/t、1000 g/t和1 500 g/t的Na2CO3,试验结果见图4
图4 Na2CO3用量试验结果

Fig. 4 Results of sodium carbonate dosage test

图4可知,随着Na2CO3用量的增加,矿浆pH值逐渐升高,虽然金品位逐渐升高,但金回收率却逐渐降低。考虑到磨矿细度-74 μm占比为65%时矿泥量略大,而Na2CO3具有矿泥分散剂的作用。因此,Na2CO3适宜用量为300 g/t。

3.3 捕收剂种类及用量试验
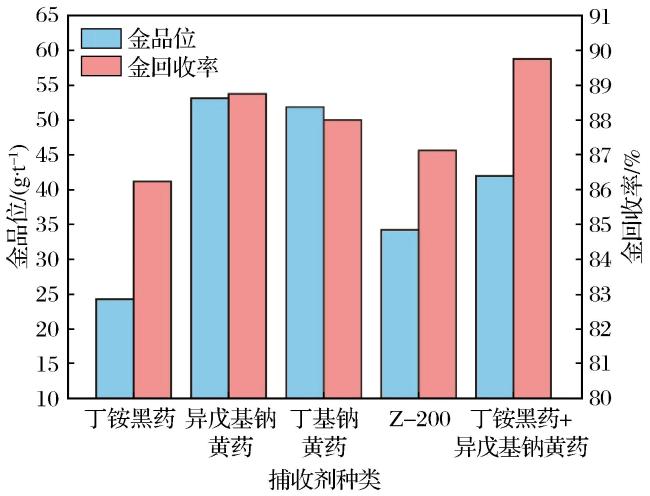
黄铁矿和毒砂在金属硫化物中属于可选性较差的一类,其矿物颗粒容易发生氧化,在表面形成氧化膜,导致可选性变差,因此在浮选过程中一般添加捕收能力强和碳链较长的捕收剂。选厂中通常使用黄药和黑药作为捕收剂(石贵明等,2016),黑药对硫的选择性较好,但捕收能力弱于黄药(曹月明等,2022)。考虑到使用组合和单一捕收剂的浮选效果差异,采用如图2所示的流程,开展捕收剂种类试验。试验条件如下:磨矿细度-74 μm占比为65%,Na2CO3用量为300 g/t,2号油用量为32 g/t。分别添加100 g/t的丁铵黑药、异戊基钠黄药、丁基钠黄药、Z-200和异戊基钠黄药+丁铵黑药(4∶1),结果见图5
图5 捕收剂种类试验结果

Fig. 5 Results of collector type test

图5可知,使用丁铵黑药时浮选效果较差,使用黄药类药剂时浮选效果优于丁铵黑药,使用Z-200时浮选效果介于前2种药剂之间,而使用异戊基钠黄药+丁铵黑药(4∶1)作为组合捕收剂时浮选效果最好,金回收率为89.78%,高于单独使用其他种类捕收剂。
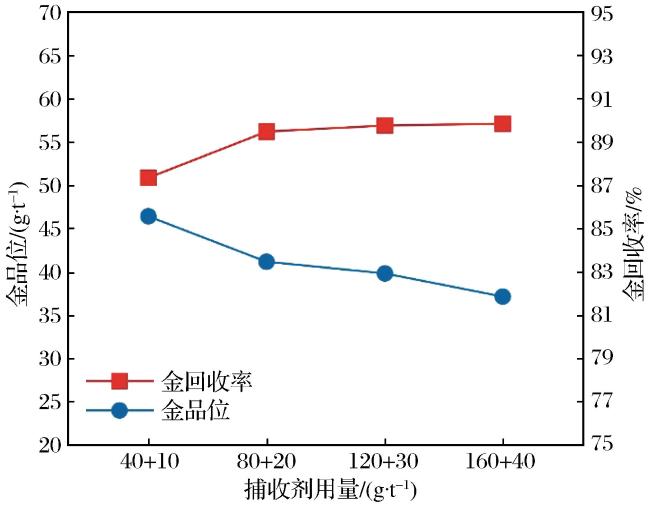
捕收剂用量多少与目的矿物能否充分回收密切相关。考虑到不同用量组合捕收剂的浮选效果存在差异,采用如图2所示的流程,开展捕收剂用量试验。分别添加40+10 g/t、80+20 g/t、120+30 g/t和160+40 g/t的异戊基钠黄药+丁铵黑药,结果见图6
图6 组合捕收剂用量试验结果

Fig. 6 Results of combined collector dosage test

图6可知,当组合捕收剂用量从40+10 g/t增加至80+20 g/t时,金回收率从87.40%增大至89.49%,继续增加捕收剂用量至160+40 g/t,金回收率增长不明显,而金品位逐渐下降。因此,组合捕收剂适宜用量为80+20 g/t。

3.4 起泡剂用量试验
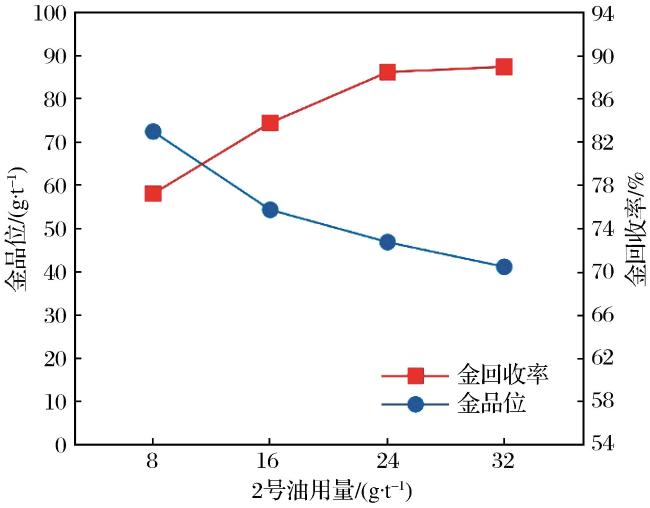
使用起泡剂能够在浮选过程中产生一些稳定的泡沫,成为可浮性矿物的分选介质。2号油是目前选厂中比较常用的起泡剂(刘振辉等,2012)。为了考察起泡剂不同用量的浮选效果,采用如图2所示的流程,进行起泡剂用量试验。试验条件如下:磨矿细度-74 μm占比为65%,Na2CO3用量为300 g/t,异戊基钠黄药+丁铵黑药用量为80+20 g/t,分别添加8 g/t、16 g/t、24 g/t和32 g/t的2号油。试验结果如图7所示。
图7 2号油用量试验结果

Fig. 7 Results of No.2 oil dosage test

图7可知,当2号油用量从8 g/t增加至24 g/t时,金回收率从77.23%快速提升至88.55%;继续增加2号油用量至32 g/t,金回收率增长不明显,而金品位却逐渐下降。因此,确定2号油适宜用量为24 g/t。

3.5 浮选时间试验

浮选时间是金回收率的重要影响因素之一。浮选时间太长,会导致杂质矿物上浮量增大,除了增加浮选成本外,还会影响精矿品质。浮选时间过短,会导致可浮性矿物未能完全分选,使金回收率降低。为确定适宜的浮选时间,采用1粗2扫流程,开展浮选时间试验。试验条件如下:磨矿细度-74 μm占比为65%,Na2CO3用量为300 g/t,异戊基钠黄药+丁铵黑药用量为80+20 g/t,2号油用量为24 g/t,扫选药剂用量逐级递减。试验结果如图8所示。
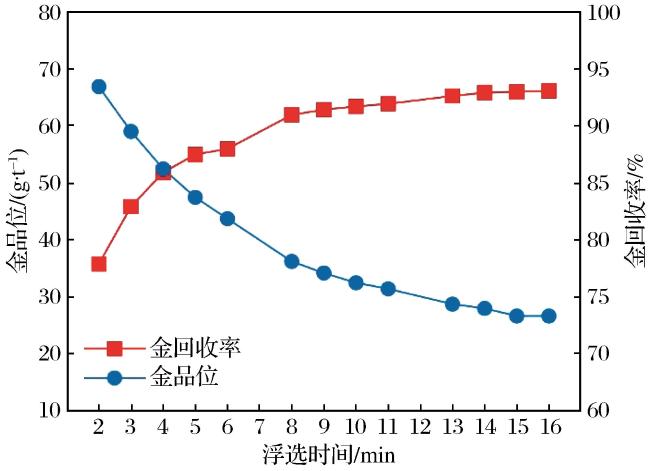
图8 浮选时间试验结果

Fig. 8 Results of flotation time test

图8可知,大部分金浮选速度较快,浮选时间在3 min之前金回收率从77.95%迅速增长至83.28%,之后增长幅度逐渐降低。添加药剂继续浮选,金回收率进一步提高,但增长幅度越来越小,当浮选时间达到14 min后,金回收率基本保持稳定。最终确定粗、扫选的时间累计不少于14 min。

3.6 磨矿细度优化试验

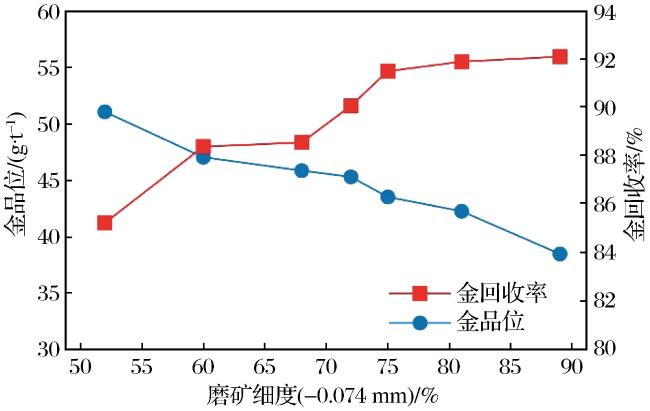
在各条件优化试验的基础上对初始磨矿细度进行验证和优化,进一步明确磨矿细度对浮选指标的影响。采用1粗2扫流程,分别在磨矿细度-74 μm占比为52%、60%、68%、72%、75%、81%和89%的情况下进行试验,结果见图9
图9 磨矿细度优化试验结果

Fig. 9 Results of grinding fineness optimization test

图9可知,当磨矿细度由-74 μm占比为52%提升至75%时,金回收率从85.21%快速提升至91.44%。继续提升磨矿细度,金回收率增长不明显。最终确定磨矿细度-74 μm占比为75%最优。

3.7 开路对比试验
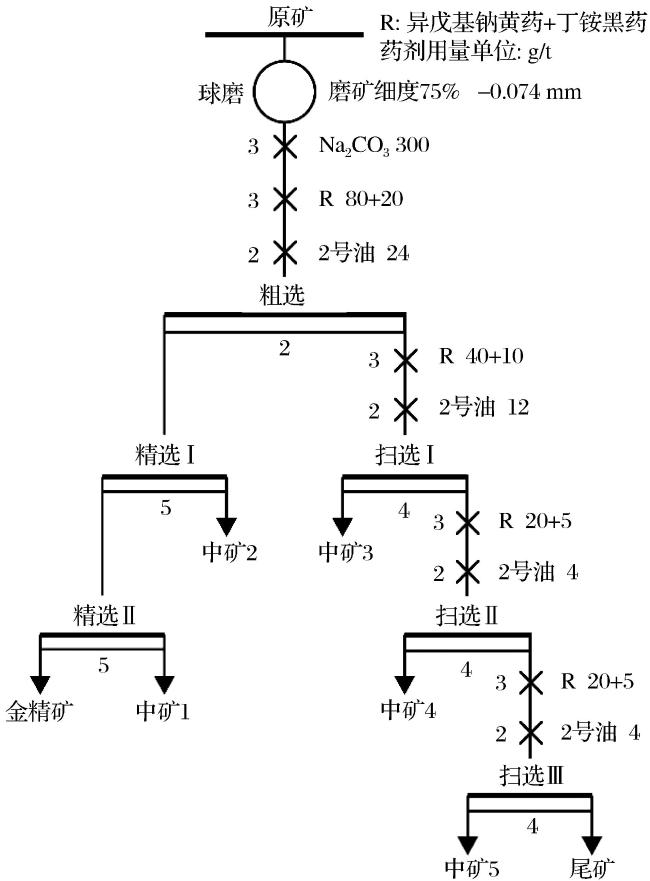
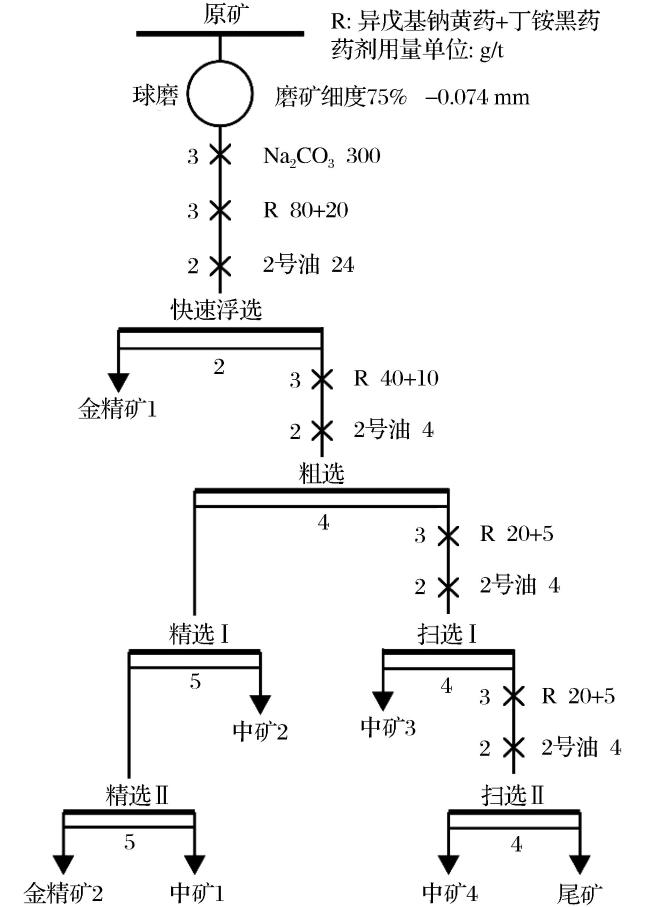
在磨矿细度-74 μm占比为75%的条件下,对常规浮选(图10)和快速浮选(图11)工艺进行开路对比试验,结果见表5表6
图10 常规浮选开路试验流程

Fig. 10 Process of opened circuit test of conventional flotation

图11 快速浮选开路试验流程

Fig. 11 Process of opened circuit test of rapid flotation

表5 常规浮选工艺开路试验结果

Table 5 Opened circuit test results of conventional flotation process

产品名称 产率/% 品位/(×10-6 回收率/% 产品名称 产率/% 品位/(×10-6 回收率/%
精矿 2.78 98.83 82.06 中矿4 2.33 1.93 1.34
中矿1 1.34 15.66 6.27 中矿5 1.52 1.07 0.49
中矿2 2.97 2.04 1.81 尾矿 85.95 0.17 4.36
中矿3 3.11 3.95 3.67 原矿 100.00 3.35 100.00
表6 快速浮选工艺开路试验结果

Table 6 Opened circuit test results of rapid flotation process

产品名称 产率/% 品位/(×10-6 回收率/% 产品名称 产率/% 品位/(×10-6 回收率/%
精矿1 3.83 67.62 76.73 中矿3 1.93 3.65 2.10
精矿2 0.81 51.95 12.53 中矿4 1.68 1.49 0.75
中矿1 1.25 5.77 2.15 尾矿 87.76 0.17 4.43
中矿2 2.74 1.60 1.31 原矿 100.00 3.36 100.00
表5表6可知,2种工艺尾矿中金品位和损失率接近,快速浮选工艺的金回收率略高于常规浮选工艺。通过快速浮选得到金精矿1,品位为67.62×10⁻⁶,金回收率为76.73%;通过2次精选得到金精矿2,品位为51.95×10⁻⁶,金回收率为12.53%,综合回收率为89.26%,整体分选效果较好。

3.8 闭路试验

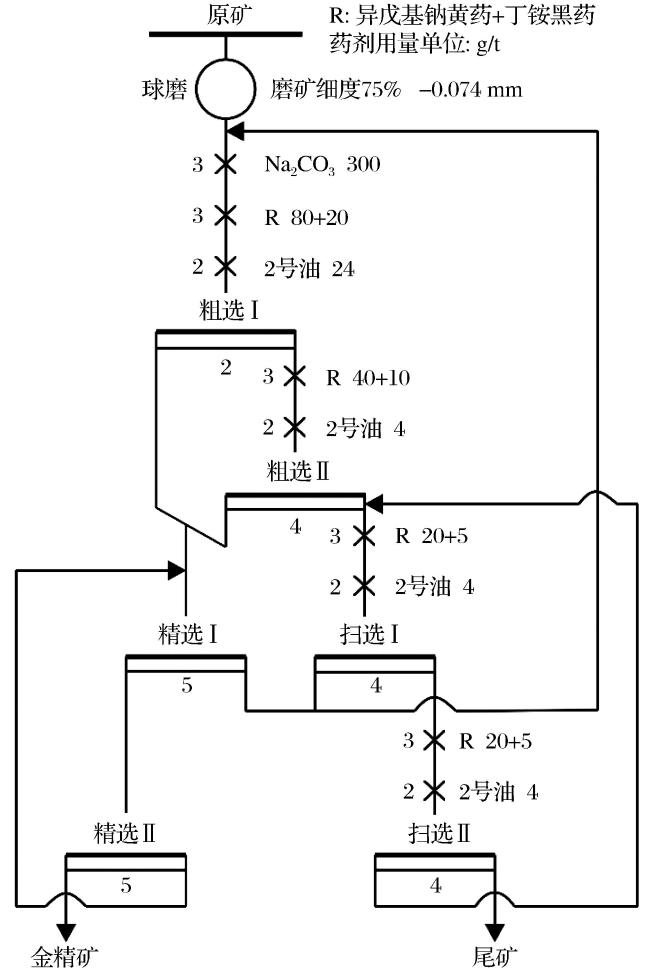
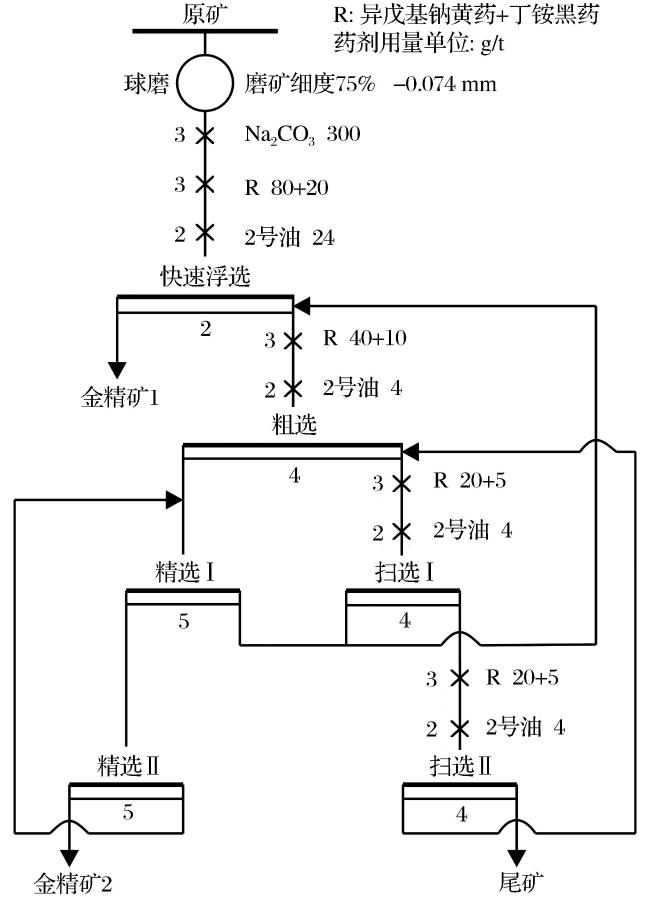
根据开路试验结果,按照图12图13的试验流程,分别进行2种工艺的闭路试验,结果见表7。快速浮选是根据目的矿物可浮性差异进行分段浮选回收的一种工艺流程,有利于提高目的矿物的回收率。由表7可知,快速浮选工艺可以得到金回收率分别为75.73%和18.16%,金品位分别为67.93×10⁻⁶和46.39×10⁻⁶的2种金精矿产品,总金精矿合计金回收率为93.89%、金品位为62.33×10⁻⁶。由此可知,快速浮选工艺金品位与常规浮选工艺(62.95×10⁻⁶)接近,金回收率略高于常规浮选工艺(92.44%)。
图12 常规浮选闭路试验流程

Fig. 12 Process of closed circuit test of conventional flotation

图13 快速浮选闭路试验流程

Fig. 13 Process of closed circuit test of rapid flotation

表7 闭路试验结果

Table 7 Closed circuit test results

工艺流程 产品名称 产率/%

金品位

/(×10-6

金回收率

/%

常规浮选工艺 金精矿 4.93 62.95 92.44
尾矿 95.07 0.27 7.56
原矿 100.00 3.36 100.00
快速浮选工艺 金精矿1 3.76 67.93 75.73
金精矿2 1.32 46.39 18.16
总金精矿 5.08 62.33 93.89
尾矿 94.92 0.22 6.11
原矿 100.00 3.37 100.00
通过对快速浮选得到的最终产品进行化学成分分析,结果见表8。由表8可知,精金矿中硫含量为12.04%,回收率为92.14%;砷含量为4.71%,回收率为86.50%;碳含量为0.58%,回收率为5.16%;金、硫和砷主要富集到硫化物精矿中,碳主要富集到尾矿中。
表8 主要产品化学成分分析结果

Table 8 Analysis results of chemical composition of main products

产品名称 产率/% 品位/% 回收率/%
Au S As C Au S As C
精矿 5.08 62.33 12.04 4.71 0.58 93.89 92.14 86.50 5.16
尾矿 94.92 0.22 0.055 0.036 0.57 6.11 7.86 13.50 94.84
原矿 100.00 3.35 0.67 0.26 0.57 100.00 100.00 100.00 100.00

注:Au品位单位为×10-6

快速浮选的优势在于:(1)遵循“能收早收”的浮选原则,通过开路进行快速浮选即可获得回收率75%左右的金精矿产品;(2)减少目的矿物在浮选系统中的循环,达到稳定浮选指标的目的,有利于现场调控。

4 结论

(1)矿石中金品位为3.36×10⁻⁶,黄铁矿和毒砂为金的主要载体矿物。有害元素As主要以独立矿物(毒砂)的形式存在,其中金是最主要的有用组分,矿物类型为自然金。金矿物按照产出特征可划分为裂隙金(64.92%)和粒间金(23.99%)。按照粒度大小分类,主要为细粒金(57.24%)和微粒金(27.01%)。
(2)条件优化试验表明,在磨矿细度-74 μm占比为75%、添加300 g/t的NaCO3作为pH值调整剂、80+20 g/t的异戊基钠黄药+丁铵黑药作为捕收剂、24 g/t的2号油作为起泡剂和累计浮选时间不少于14 min的条件下,能够取得最佳的浮选效果。
(3)闭路试验对比研究表明,快速浮选工艺有利于提高目的矿物的回收率,能够获得金回收率分别为75.73%和18.16%,金品位分别为67.93×10⁻⁶和46.39×10⁻⁶的2种金精矿产品,总金精矿合计金回收率为93.89%,金品位为62.33×10⁻⁶,浮选指标与常规浮选工艺接近,金回收率略高于常规浮选工艺(92.44%)。
(4)与常规浮选相比,快速浮选工艺贯彻“能收早收”的原则,避免了金矿物在浮选体系中循环打转,有利于现场调控和稳定浮选指标,可作为高效回收金矿物的推荐工艺。

http://www.goldsci.ac.cn/CN/10.11872/j.issn.1005-2518.2025.06.077

Arellano-Piña R Sanchez-Ramirez E A Vázquez-Sánchez E E,et al,2023.Gold recovery improvements in grinding and flash flotation circuit[J].Minerals Engineering,199:108130.

Kenzhaliyev B Koizhanova A Surkova T,et al,2024.Extraction of gold from gravity-flotation concentrates via surfactant and oxidation reagents[J].Discover Applied Sciences6(11):598.

Liao R P Wen S M Bai S J,et al,2024.Co-adsorption mechanism of isoamyl potassium xanthate and ammonium dibutyl dithiophosphate on sulfidized smithsonite in dodecylamine flotation system[J].Separation and Purification Technology,333:125788.

Zhang X B Tao Y J2024.Application and mechanism of a compound collector for the beneficiation of low-grade gold ore[J].Particulate Science and Technology42(2):233-243.

曹月明,郝悠酉,张凯熙,等,2022.河北承德某金矿选矿试验研究[J].矿冶31(2):29-34.

Cao Yueming Hao Youyou Zhang Kaixi,et al,2022.Experimental study on beneficiation of a gold ore in Hebei Chengde[J].Mining and Metallurgy31(2):29-34.

胡为柏,1980.浮选[M].北京:冶金工业出版社. Hu Weibai,1980. Flotation[M]. Beijing:Metallurgical Industry Press.

黄闰芝,2015.高碳含砷难选金矿的选矿工艺研究[D].南宁:广西大学. Huang Runzhi,2015.Research on mineral processing process of gold ore containing carbon and arsenic[D].Nanning:Guangxi University.

李卫,焦芬,王旭,等,2019.赞比亚某金矿选矿工艺试验研究[J].贵金属40(1):30-36.

Li Wei Jiao Fen Wang Xu,et al,2019.Experimental study on mineral processing technology for a gold ore from Zambia[J].Precious Metals40(1):30-36.

梁斌珺,胡海祥,唐丽群,2022.湖南某含砷金矿的选矿试验研究[J].矿业研究与开发42(9):62-67.

Liang Binjun Hu Haixiang Tang Liqun2022.Research of mineral processing experiments on arsenic-containing gold ore in Hunan Province[J].Mining Research and Development42(9):62-67.

廖钦桓,2016.闪速浮选工艺在甘肃某金矿选矿厂的应用[J].黄金科学技术24(2):108-111.

Liao Qinhuan2016.Application of flash flotation in a certain gold mine concentrator in Gansu Province[J].Gold Science and Technology24(2):108-111.

刘振辉,谢建宏,张崇辉,2012.陕西某金矿选矿试验研究[J].矿业研究与开发32(3):55-57,88.

Liu Zhenhui Xie Jianhong Zhang Chonghui2012.Experimental research on the ore processing in a gold mine in Shaanxi Province[J].Mining Research and Development32(3):55-57,88.

吕艳蕾,刘杰,吕良,等,2022.内蒙古某金矿石重选—浮选联合工艺试验[J].金属矿山51(12):108-114. Lü Yanlei,Liu Jie,Lü Liang,et al,2022.Experiment on gravity separation-flotation separation of a gold ore from Inner Mongolia[J].Metal Mine,(12):108-114.

任洪胜,郎淳慧,邢洪波,2014.广西某难选金矿石选矿试验研究[J].黄金科学技术22(3):65-69.

Ren Hongsheng Lang Chunhui Xing Hongbo2014.The beneficiation test of a refractory gold ore in Guangxi Province[J].Gold Science and Technology22(3):65-69.

石贵明,赵捷明,吴彩斌,等,2016.四川某中基性岩浆岩型金矿选别试验研究[J].黄金科学技术24(6):96-101.

Shi Guiming Zhao Jieming Wu Caibin,et al,2016.Research on the beneficiation tests of mafic igneous rock type gold deposit in Sichuan Province[J].Gold Science and Technology24(6):96-101.

孙传尧,2015.选矿工程师手册(第4册)[M].北京:冶金工业出版社. Sun Chuanyao,2015. Handbook for mineral processing engineers(Volume 4)[M]. Beijing:Metallurgical Industry Press.

孙伟,周兵仔,2015.组合捕收剂对某金矿的选矿试验研究[J].中国矿业24():201-204.

Sun Wei Zhou Bingzai2015.Study on the effect of a combined collector agent on gold flotation[J].China Mining Magazine24():201-204.

汤亦婧,罗思岗,陆红羽,2022.辽宁某金矿选矿试验研究[J].有色金属(选矿部分),(4):105-110.

Tang Yijing Luo Sigang Lu Hongyu2022.Experimental study on mineral processing of a gold ore in Liaoning[J].Nonferrous Metals (Mineral Processing Section),(4):105-110.

陶坤,2023.某复杂铜铅锌多金属矿选矿试验研究[J].中国矿业32(8):153-161.

Tao Kun2023.Experimental research on mineral processing technology for a complex copper-lead-zinc polymetallic ore[J].China Mining Magazine32(8):153-161.

王勇,祁忠旭,李杰,等,2021.提高哈图含泥难选金矿金回收率选矿试验研究[J].矿业研究与开发41(10):121-126.

Wang Yong Qi Zhongxu Li Jie,et al,2021. Experimental study on improving gold recovery rate of Hatu mud bearing refractory gold mine[J]. Mining Research and Development41(10):121-126.

于连涛,孟德铭,代淑娟,等,2014.某含砷金矿选矿试验研究[J].中国矿业23(5):130-133.

Yu Liantao Meng Deming Dai Shujuan,et al,2014.The flotation experiment on a certain arsenic gold ore[J].China Mining Magazine23(5):130-133.

张明炜,谭璐,黄业豪,2022.某金矿尼尔森重选试验研究[J].金属矿山51(9):94-99.

Zhang Mingwei Tan Lu Huang Yehao2022.Study on gravity separation test of a gold ore with Knelson concentrator[J].Metal Mine51(9):94-99.

张振儒,1989.金矿研究[M].长沙:中南工业大学出版社. Zhang Zhenru,1989. Gold mine researches[M]. Changsha:Central South University Press.

赵泓铭,戴惠新,2016.闪速浮选技术及其应用[J].矿产综合利用,(6):17-20,16.

Zhao Hongming Dai Huixin2016.Flash flotation technology and application[J].Multipurpose Utilization of Mineral Resources,(6):17-20,16.

赵杰,赵志强,罗思岗,等,2021.某含砷金矿浮选提金降砷试验研究[J].矿冶工程41(2):63-65.

Zhao Jie Zhao Zhiqiang Luo Sigang,et al,2021.Optimization of flotation process of arsenic-bearing gold ore for gold enrichment and arsenic reduction[J].Mining and Metallurgical Engineering41(2):63-65.

周立波,曹飞,曹进成,等,2024.河南某含金银硫化铜矿选矿试验研究[J].黄金科学技术32(2):377-386.

Zhou Libo Cao Fei Cao Jincheng,et al,2024.Experimental study on beneficiation of a gold-silver copper sulfide ore from Henan Province[J].Gold Science and Technology32(2):377-386.

Outlines

/